Ang chamfer strip ay ang pinakamaliit na bagay sa papag at ang pinakamadalas na sinisisi kapag ang isang gilid ay lumalabas na gula-gulanit. Para sa karamihan ng mga precast na halaman ang gumaganang sagot ay simple: a 20 mm x 20 mm, 45 degree PVC strip sa isang bakal na papag, hawak ng mga magnet sa 300 hanggang 400 mm na mga sentro . Ang manipis na mga panel ng arkitektura na 100 hanggang 120 mm ay karaniwang tumatakbo nang mas mahusay sa isang 15 mm na paa, mabibigat na beam at mga elemento ng tulay sa 25 mm, at pinapalitan ng radius profile ang 45 degree na mukha kung saan man mahalaga ang paglaban ng chip kaysa sa isang matalim na linya ng anino.
Panalo ang kumbinasyong iyon para sa mga praktikal na dahilan kaysa sa mga teoretikal. Ang isang magnetic strip ay tumatagal ng ilang segundo upang itakda, walang mga staple na butas sa mukha ng amag, humihila palayo sa 45 degrees nang hindi ini-lever ang arris, at nakakaligtas sa dose-dosenang pagbuhos kapag ito ay nilinis at iniimbak nang patag. Gumagana pa rin ang mga nailed strips sa plywood at may lugar pa rin ang mga glued strips sa one-off forms, ngunit hindi tumutugma sa bilis ng changeover ng magnetic system sa paulit-ulit na papag.
Ang mga detalyeng magpapasya sa resulta ay sakop sa ibaba: laki at anggulo ng profile, paraan ng pag-aayos at espasyo, kung paano nakikipag-ugnayan ang sariwang kongkretong presyon at panginginig ng boses sa isang makitid na profile, kung ano ang nagagawa ng steam cycle sa isang magnet, muling paggamit ng buhay, ang mga depekto na madalas na lumilitaw, at isang hakbang na pagkakasunod-sunod na nagpapanatili sa isang planta na paulit-ulit.
- Kapal ng elemento at lapad ng magkasanib na bahagi, dahil ang 25 mm chamfer sa isang 60 mm na curb ay nag-aalis ng masyadong maraming bahagi ng arris.
- Mold material, dahil ang mga magnet ay nangangailangan ng bakal o steel-faced na mukha upang gumana laban.
- Temperatura sa paggamot, dahil ang mga karaniwang neodymium na grado ay nawawalan ng lakas sa itaas ng humigit-kumulang 80 degrees Celsius.
- Pinagsanib na kalidad, dahil ang butt joint na may 1 mm na gap ay nag-iiwan ng palikpik sa bawat panel.
Ano Talaga ang Nagagawa ng Chamfer Strip sa isang Concrete Arris
Ang chamfer ay isang tapyas na nabuo sa gilid ng isang kongkretong elemento, karaniwang nasa 45 degrees. Ang strip na bumubuo nito ay gumagawa ng apat na trabaho nang sabay-sabay: inaalis nito ang matalim na arris na pumuputol sa panahon ng paghuhubad, transportasyon at paghawak; ito ay lumilikha ng isang kinokontrol na linya ng paglabas upang ang amag ay bumubukas nang hindi napunit ang sulok; gumagawa ito ng linya ng anino kung saan nakasalalay ang kongkretong arkitektura; at nagbibigay ito ng sealant ng isang tinukoy na upuan sa mga joint joint. Wala sa mga trabahong iyon ang kosmetiko sa isang planta na naghahagis ng parehong panel limampung beses sa isang linggo.
Ang pinsala sa gilid ay ang driver ng gastos. Ang isang chipped o spalled arris sa isang nakikitang mukha ay dapat na gilingin, punan, o ang panel ay i-downgrade, at ang pag-patch ay gawaing kamay sa dulo ng linya kung saan ang paggawa ay hindi gaanong produktibo. Inililipat ng tama ang laki ng chamfer ang failure point palayo sa arris dahil ang bevel ay nagbibigay ng unti-unting linya ng contact habang ang amag ay natanggal.
Ang epekto ng istruktura ay maliit. Ang isang 20 mm x 20 mm chamfer ay nag-aalis ng isang tatsulok na lugar na humigit-kumulang 200 square millimeters bawat metro ng gilid, humigit-kumulang 0.1 porsyento ng cross section ng isang panel na may kapal na 150 mm . Iyon ang dahilan kung bakit karaniwang tinutukoy ang mga chamfer sa bawat nakalantad na arris sa halip na sa mga mukhang mahina, at kung bakit ang detalye ng gilid ay itinuturing bilang bahagi ng disenyo ng amag mula sa unang pagguhit. Ang aming sariling tala sa kung ano ang ginagawa ng chamfer sa loob ng precast production cycle sumasaklaw sa panig ng pagpaplano na iyon nang mas detalyado.
- Proteksyon ng chip: ang manipis na arris, ang pinaka-marupok na bahagi ng anumang panel, ay inalis.
- Release line: binibigyan ng bevel ang amag ng unti-unting break sa halip na punit.
- Shadow line: isang tinukoy na bevel mask ang maliliit na variation sa alignment ng panel sa isang elevation.
- Sealant seat: ang bevel ay lumilikha ng isang tuwid at matatag na mukha para sa magkasanib na sealant na makakadikit.
- Kaligtasan sa pangangasiwa: ang isang may chamfered na gilid ay mas maliit ang posibilidad na maputol ang mga guwantes at kamay habang hinuhubad.
Mga Laki, Anggulo at Profile ng Chamfer: Pagtutugma ng Strip sa Element
Ang laki ng chamfer ay nagmumula sa tatlong input: kapal ng elemento, magkasanib na disenyo at kinakailangang hitsura. Ang isang kapaki-pakinabang na tuntunin ng hinlalaki ay ang paa ng chamfer ay hindi dapat lumampas sa humigit-kumulang isang ikasampu ng kapal ng elemento, kaya ang isang 100 mm panel ay nagdadala ng 10 hanggang 15 mm nang kumportable, habang ang isang 20 mm na binti ay bukas-palad ngunit tinatanggap pa rin sa isang 150 mm na panel ng dingding. Kung saan sangkot ang isang sealant joint, ang chamfer seat ay kailangang sapat na lapad upang tanggapin ang joint width kasama ang sealant tooling, at ang dimensyong iyon ay karaniwang naaayos ang argumento bago gawin ang aesthetics.
| Laki ng strip | Mga karaniwang elemento | Mga puntos na dapat panoorin |
|---|---|---|
| 10 mm x 10 mm | Kerbs, manipis na mga panel na 60 hanggang 80 mm, maliliit na yunit ng arkitektura | Pinakamaliit na linya ng anino; ang isang kulot na linya ay nagpapakita ng mas mabilis kaysa sa isang malaking chamfer |
| 15 mm x 15 mm | Mga panel ng dingding na 100 hanggang 150 mm, mga haligi, hagdan, mga culvert | Karaniwang pagpipilian kung saan makitid ang mga joint ng sealant |
| 20 mm x 20 mm | Karamihan sa mga precast na panel at beam sa dingding | Pinakamahusay na balanse ng proteksyon, hitsura at muling paggamit |
| 25 mm x 25 mm | Mga bridge girder, mabibigat na elemento ng industriya, makapal na seksyon | Nangangailangan ng mas matatag na pag-aayos; ang mas malawak na mukha ay maaaring yumuko sa mahabang pagtakbo |
| 30 mm x 30 mm | Mga elementong nangangailangan ng malawak na upuan ng sealant o isang malalim na linya ng anino | Kumpirmahin ang lapad ng joint bago ayusin ang laki |
| Radius 20 hanggang 25 mm | Mga panel ng arkitektura, hagdan, haligi, mga gilid ng bullnose | Mas mahusay na paglaban sa chip; mas mahirap itago ang mga joint sa pagitan ng mga profile |
Apatnapu't limang degree ang default dahil naglalagay ito ng pantay na anino sa magkabilang mukha ng sulok. Kung saan ang isang mas mabigat na linya ay nais, 30 degree at 60 degree na mga extrusions ay umiiral, at ang isang radius ay madalas na pinipili para sa mga precast na hagdan at mga haligi dahil ang isang bilugan na arris ay walang manipis na seksyon upang masira. Ang isang ugali ay nakakatipid ng maraming pagtatalo sa site: panatilihin ang isang solong sukat sa bawat nakikitang mukha ng isang proyekto. Ang paghahalo ng 15 mm at 20 mm na strip sa mga katabing panel ay isang madalas na pinagmumulan ng mga reklamo kahit na ang bawat panel ay tama sa paghihiwalay.
Magnetic, Nailed o Glued: Pagpili ng Paraan ng Pag-aayos
Ang isang chamfer strip ay dapat lamang manatili sa lugar habang ang kongkreto ay inilalagay, na-vibrate at nilulunasan, at ang mga puwersang kumikilos dito ay kadalasang drag, vibration at buoyancy sa halip na direktang presyon mula sa kongkretong ulo. Iyon ang dahilan kung bakit ang pag-aayos ng mga pagpipilian ay karaniwang tungkol sa pagbabago ng oras at kondisyon ng amag, hindi tungkol sa malupit na lakas. Sa mga bakal na pallet ang magnetic ruta na ngayon ang default, at ang parehong lohika ay tumatakbo sa mas malawak na pamilya ng magnetic shuttering system ginagamit para sa mga side form, gilid ng riles at stop dulo.
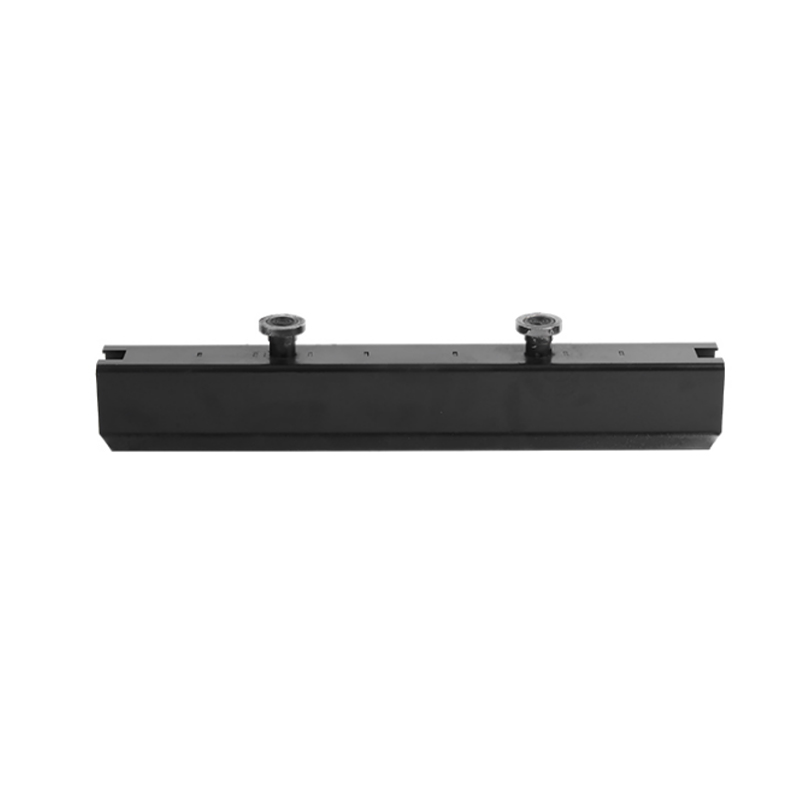
Ang magnetically fixed chamfer profiles ay ginawa bilang PVC extrusion na may ferrous insert sa likod, o bilang plain profile na naka-clamp ng steel-backed rail. Hinahawakan ng magnet ang profile sa papag, hindi sa kongkreto, at inilalabas nang may twist o isang pingga. Ang pagbabago sa isang mahabang papag ay sinusukat sa mga segundo bawat strip, at walang mga staple hole na pupunan, linisin o alalahanin.
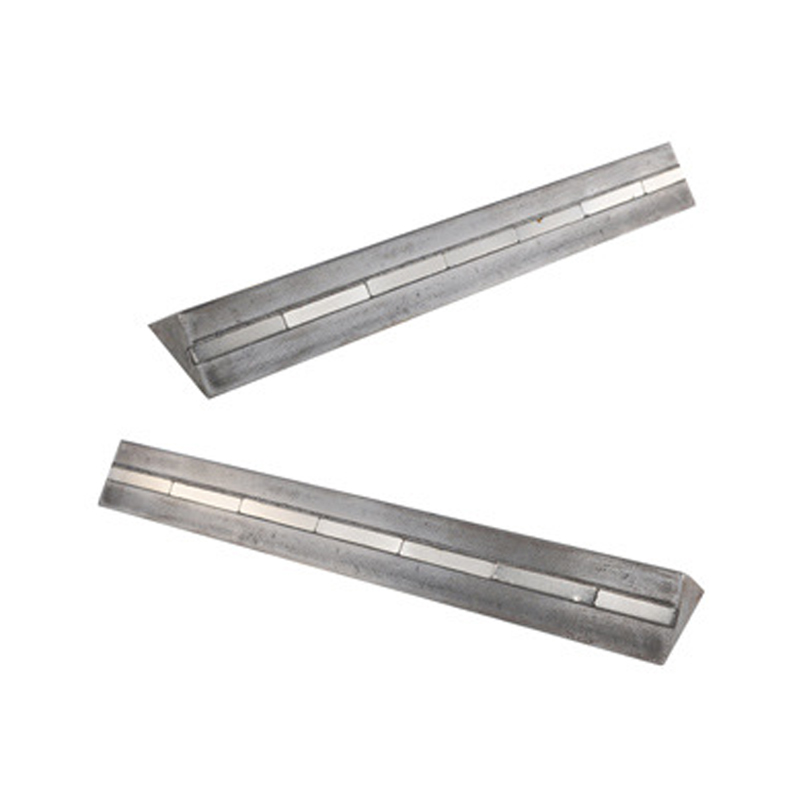 Precast concrete chamfer Ang precast concrete chamfer ay isang espesyal na magnetic device na ginagamit upang i-secure at iposisyon ang chamfer formwork sa panahon ng pagbuhos. Ang magnet ay gawa sa malakas na magnetic material... Tingnan ang Produkto →
| Pamamaraan | Uri ng amag | Gumamit muli ng strip | Pangunahing kahinaan |
|---|---|---|---|
| Magnet | Bakal na papag o bakal na mukha ng amag | Mataas, kadalasang dose-dosenang pagbuhos | Hindi gumagana sa timber o plastic molds; magnet grade limitasyon curing temperatura |
| Staple o pako | Mga pormang plywood at troso | Katamtaman; ang mga gilid ay bumababa kung saan pumasa ang mga fastener | Mga butas ng fastener at durog na dulo ng strip |
| Makipag-ugnayan sa pandikit | Kahit anong makinis na mukha | mababa; nabubuo ang linya ng pandikit at nagtatapos sa pag-angat | Mabagal na paglilinis, hindi pantay na kapal na may mabigat na pandikit |
| Ang anggulo ng bakal ay naka-bolted o hinangin | Mga amag na bakal | Napakataas | Gastos sa makina; dents print sa bawat panel hanggang sa repaired |
Ang mga nailed strips ay nananatiling pamantayan para sa site-cast work kung saan ang isang form ay ginagamit ng ilang beses. Dalawang detalye ang magpapasya sa kinalabasan: staple sa 150 hanggang 200 mm centers, at panatilihing flush ang strip sa mukha ng plywood. Ang bawat bukol sa gilid ng plywood ay nagte-telegraph nang diretso sa linya ng chamfer, at walang anumang pagtatagpi ang nagtatago nito pagkatapos.
Isang tala sa grip na nakakagulat sa mga tao: pinipindot ng sariwang kongkreto ang profile sa mukha ng amag sa halip na hilahin ito palayo, kaya ang magnet ay pangunahing kailangang huminto sa pag-slide at paglutang sa panahon ng vibration. Ang isang katamtamang puwersa ng paghawak na kumakalat sa higit pang mga fixing point ay kadalasang nakakatalo sa isang mabigat na magnet na nakaupo sa dulo ng isang strip.
Bagong Presyon ng Konkreto, Panginginig ng boses at Init: Ano Ang Talagang Gumagalaw sa isang Chamfer
Ang sariwang kongkreto ay kumikilos bilang isang mabigat na likido hanggang sa ito ay tumigas. Sa density na humigit-kumulang 2,400 kilo bawat metro kubiko, ang isang 2 m ulo ng kongkreto ay gumagawa ng halos 47 kilopascals ng lateral pressure sa base ng isang molde, at ang mga pamamaraan ng disenyo ng formwork gaya ng mga inilarawan sa ACI 347 (Gabay sa Formwork para sa Concrete) ay pinahihintulutan lamang ang mga pagbawas para sa mas mabagal na rate ng paglalagay at mas malamig at mas matigas na paghahalo. Ang presyur na iyon ay kumikilos sa mukha ng amag, at ang profile ng chamfer ay nakapatong sa mukha na iyon, kaya ang strip ay pinindot papasok sa halip na alisin mula sa kongkreto.
Ang mga puwersa na tunay na nag-aalis ng chamfer ay lokal. Ang poker vibrator ang pinakamalaki sa kanila. Panatilihing 100 hanggang 150 mm ang layo ng ulo mula sa chamfer, ipasok sa 300 hanggang 450 mm na espasyo, at huwag hayaang hawakan ng ulo ng vibrator ang profile. Ang direktang pakikipag-ugnay ay kung paano nagbabago ang mga strip, at ito rin ang kung paano lumilitaw ang isang honeycombed arris sa susunod na panel.
Dalawang beses mahalaga ang init. Ang PVC ay lumalambot habang tumataas ang temperatura ng amag, kaya ang isang extrusion na parang matibay sa 20 degrees Celsius ay nagiging kapansin-pansing mas nababaluktot sa loob ng steam chamber sa 70 degrees Celsius; ang mga compound na pinatatag ng init ay mas pinapanatili ang kanilang hugis at nagpi-print ng mas malinis na linya nang mas matagal. Pangalawa, ang isang karaniwang neodymium magnet ay nagdadala ng pinakamataas na temperatura ng pagtatrabaho malapit sa 80 degrees Celsius. Ang pag-iwan sa mga ordinaryong N grade sa isang steam cure cycle ay isang mabagal na paraan upang mawala ang puwersa ng paghawak, dahil ang magnet ay hindi ganap na nakakabawi pagkatapos ng paulit-ulit na pagkakalantad. Kung saan ang mga magnet ay nananatili sa molde, ang mas mataas na coercivity na mga marka tulad ng H, SH o UH, o ferrite assemblies, ay ang mas ligtas na pagpipilian.
Ang thermal movement ay madaling maliitin. Ang matibay na PVC ay lumalawak ng humigit-kumulang 0.005 hanggang 0.007 porsyento kada degree Celsius, kaya ang isang 6 m strip ay maaaring magbago ng haba ng humigit-kumulang 15 hanggang 20 mm sa isang 60 degree swing kung ito ay libre upang ilipat. Ang pag-aayos ng strip sa mga regular na pagitan at pag-iwan ng expansion room sa mga dulo ay mas mahusay kaysa sa pagpilit ng isang mahabang profile sa isang masikip na channel kung saan ito ay yumuko at magpi-print ng isang curve sa bawat panel.
Muling Gamitin ang Buhay, Paglilinis at Mga Ahente sa Pagpapalaya
Ang PVC chamfer strip ay isang consumable na may mahaba ngunit may hangganan na buhay. Sa pagsasagawa, nag-uulat ang mga halaman 30 hanggang 60 pours mula sa isang magnetic PVC profile ginagamit sa parehong gilid, at higit pa kapag ang isang strip ay nakatuon sa isang papag at nililinis pagkatapos ng bawat pag-ikot. Ang katapusan ng buhay ay nakikita sa halip na unti-unti: ang 45 degree na mukha ay umiikot, ang strip ay bumubuo ng isang set na kurba, o ang ferrous insert ay nagsisimulang humiwalay sa PVC body.
- Punasan ang cement paste off habang ito ay malambot pa. Ang tumigas na paste ay kailangang simot, at ang pag-scrape ay tumatagal ng ibabaw kasama nito.
- Suriin ang 45 degree na mukha na may straightedge bawat ilang linggo. Ang isang bilugan na mukha ay nagpi-print ng malambot, hindi pantay na linya na hindi kayang ayusin ng kahit anong release agent.
- Itabi ang mga piraso ng patag, malayo sa direktang araw at malayo sa mga heater. Ang pagsasabit ng strip mula sa isang dulo ay nagsasanay ng kulot sa profile.
- Siyasatin ang likod ng strip para sa mga burr at kongkretong mumo. Isang butil ng hardened paste sa ilalim ng profile ay lumilikha ng bump sa bawat panel cast sa araw na iyon.
- Palitan sa halip na ayusin kapag nasira ang mukha. Ang isang strip ay nagkakahalaga ng mas mura kaysa sa paggawa upang gilingin ang isang gilid pabalik sa detalye.
Ang pagpili ng ahente ng paglabas ay mas mahalaga kaysa sa inaasahan ng karamihan sa mga halaman. Ang mga produktong nakabatay sa solvent na may mataas na aromatic na nilalaman ay maaaring umatake sa PVC at hilahin ang plasticiser palabas sa ibabaw, na kung ano mismo ang nagpapatigas, malutong at makintab bago ang kanilang oras. Pinapanatili ng mga water-based o low-aromatic na ahente ang profile na gumagana at mas madaling alisin sa chamfer face. Anumang produkto ang ginamit, maglagay ng manipis na pelikula at punasan ang labis, dahil ang isang mabigat na amerikana ay nakolekta sa ilalim ng tapyas at nag-iiwan ng isang linya ng mga bugholes sa bawat cast.
Anim na Depekto sa Chamfer Line at Paano Aayusin ang mga Ito
Halos bawat problema ng chamfer na nakikita sa isang precast na linya ay nagmumula sa isa sa anim na dahilan. Ang bawat isa ay may murang pag-aayos at isang mamahaling bersyon ng parehong pag-aayos, at ang mura ay palaging ginagawa bago ang pagbuhos.
- Wavy chamfer line. Ang mga fixing point ay masyadong malayo sa pagitan o ang strip ay hindi tuwid bago ito inilatag. Higpitan ang spacing sa 250 mm at suriin ang fixed strip na may 2 m straightedge bago pumasok ang reinforcement.
- Mga palikpik ng grawt sa mga strip joint. Ang mga dulo na pinutol ng mata ay nag-iiwan ng puwang na 1 mm o higit pa, at pinupuno ito ng paste sa bawat cast. Gupitin ang parisukat, i-butt ang mga dulo nang mahigpit, at i-tape ang anumang joint na mas lapad sa 0.5 mm.
- Spalled arris matapos hubarin. Ang profile ay levered sa kahabaan ng gilid sa halip na hinila palayo sa kongkreto, o ang mga magnet ay hindi unang inilabas. Bitawan ang mga magnet, pagkatapos ay iangat ang strip sa 45 degrees.
- Nagkumpol-kumpol ang mga bugholes sa kahabaan ng chamfer. Masyadong mabigat na inilapat ang ahente ng paglabas, o masyadong malapit ang vibrator sa mukha, na nagtutulak ng hangin sa tapyas sa halip na ilabas ito.
- Strip na naka-embed sa panel. Walang release agent, nasirang profile, o kongkretong dumadaloy sa likod ng strip. Kumpirmahin na ang likod na mukha ay nakaupo laban sa amag bago ibuhos.
- Shadow line mismatch sa pagitan ng mga panel. Dalawang magkaibang laki ng strip, o isang pagod na profile na hinaluan ng bago sa parehong elevation. Alisin ang mga pagod na piraso mula sa nakikitang mga gilid at panatilihin ang mga ito para sa mga nakatagong mukha.
Pagtatakda ng mga Chamfer Strip sa Pallet: Isang Paulit-ulit na Pagkakasunod-sunod
Ang pagkakasunud-sunod sa ibaba ay ang isa na humahawak sa isang planta na nagpapatakbo ng halo-halong mga uri ng panel sa parehong papag. Tumatagal ng ilang minuto sa unang papag at magbabayad sa bawat cycle pagkatapos nito.
- Linisin ang mukha ng papag at suriin ang tuwid gamit ang 2 m straightedge. Ang isang baluktot na gilid ng papag ay hindi maaaring itama gamit ang isang bagong strip.
- Gupitin ang mga piraso ng parisukat sa haba, i-deburr ang mga dulo, at i-mit ang mga panlabas na sulok sa 45 degrees upang magkaharap ang magkabilang mukha nang walang puwang.
- Dry-fit ang profile na may 45 degree na mukha patungo sa kongkreto at ang patag na likod laban sa papag.
- Ayusin gamit ang mga magnet sa 300 hanggang 400 mm na mga sentro, at magdagdag ng fixing sa loob ng 150 mm ng bawat dulo. Higpitan sa 250 mm kung yumuko ang strip.
- Suriin ang magkasanib na puwang, pagkatapos ay i-tape ang anumang magkasanib na mas lapad sa 0.5 mm.
- Maglagay ng manipis na ahente ng paglabas sa strip at sa nakapaligid na mukha ng amag, pagkatapos ay punasan ang labis.
- Maglagay ng reinforcement, pag-angat ng mga insert at socket, na pinapanatili ang takip mula sa chamfered na gilid.
- Ibuhos ang mga lift na 300 hanggang 500 mm at mag-vibrate sa 100 hanggang 150 mm mula sa chamfer nang hindi hinahawakan ang profile.
- Gamutin ang cycle ng halaman. Kung ginamit ang singaw, sukatin ang aktwal na temperatura ng amag sa tabi ng mga magnet sa halip na magtiwala sa gauge ng kamara.
- I-strip sa tamang pagkakasunud-sunod: bitawan ang mga magnet, hilahin ang strip palayo sa kongkreto sa 45 degrees, linisin ito at itabi ito nang patag.
Kung saan ang isang papag ay inililipat sa pagitan ng mga uri ng panel nang maraming beses sa isang shift, ang halaga ng pagbabago ay nasa gilid na mga form gaya ng sa chamfer mismo. Ginagawa ng isang pinangangasiwaang magnetic system ang hakbang na iyon sa isang trabaho ng isang tao at pinapanatili ang parehong reference point para sa chamfer rail sa bawat cycle.
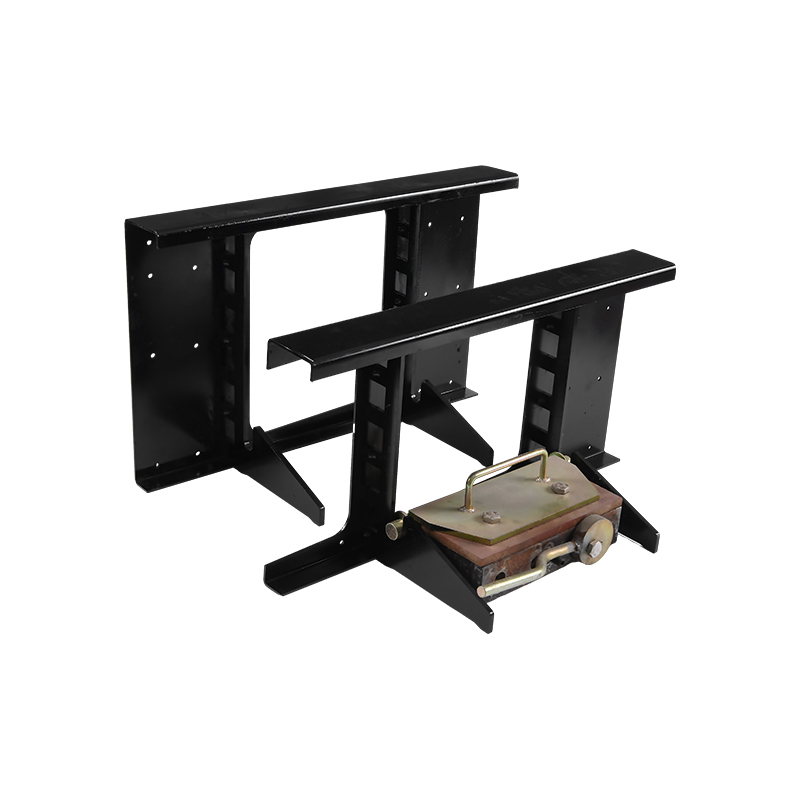 Shuttering magnet na may hawakan Ang mga shuttering magnet na may mga hawakan ay mga kagamitan na ginagamit sa konstruksyon upang hawakan ang formwork sa lugar. Kabilang dito ang isang malakas na magnet na naka-embed sa isang plastic o metal na pambalot ng... Tingnan ang Produkto →
Gastos, Lead Time at Ano ang Ilalagay sa Pagtatanong sa Pagbili
Ang mga chamfer strip ay isang maliit na linya sa badyet at isang malaking impluwensya sa rework na column. Ang isang 20 mm PVC profile ay nagkakahalaga ng isang bahagi ng paggawa na kailangan upang gumiling at magtagpi ng isang tinanggihang arris, at ang isang magnetic profile ay karaniwang bumabawi sa sobrang gastos nito sa unang pagkakataon na ito ay nag-aalis ng isang staple-and-fill na operasyon sa isang mahabang gilid. Ang bilang na nakakakuha ng mga tao ay lead time: ang mga hindi karaniwang anggulo, mga profile ng radius at hindi pangkaraniwang haba ay karaniwang nagmumula sa isang nakalaang extrusion run, kaya ang isang proyekto na nangangailangan ng mga partikular na haba ng stock ay dapat na itaas ang pagtatanong bago ang unang pagbuhos.
- Ang haba at anggulo ng binti, o ang radius, na ipinapakita sa isang dimensyon na sketch.
- Kabuuang haba at gustong haba ng stock, kaya lumalayo ang mga butt joints sa mga nakikitang sulok.
- Mold material, kung bakal, plywood o plastic, at kung magnet ang gagamitin.
- Temperatura ng paggamot kung ginamit ang singaw, kaya ang grado ng magnet ay nababagay sa cycle.
- Kinakailangang hitsura: isang matalim na linya ng anino o isang malambot na radius.
- Mga inaasahang ikot ng muling paggamit at ang bilang ng mga strip na kailangan sa bawat papag.
- Delivery window at kung aling mga panel ang susubukan sa mga unang strip.
Sa isang bakal na papag, ang isang chamfer rail ay bihirang gumagana nang mag-isa. Ang mga side form, edge rails at stop ends ay nangangailangan ng isang matatag na clamping point, at ang mga carbon steel magnetic box ay nagbibigay ng reference na iyon nang walang welding o bolting sa pallet face, na nagpapanatili sa ibabaw ng amag na flat para sa susunod na uri ng panel.
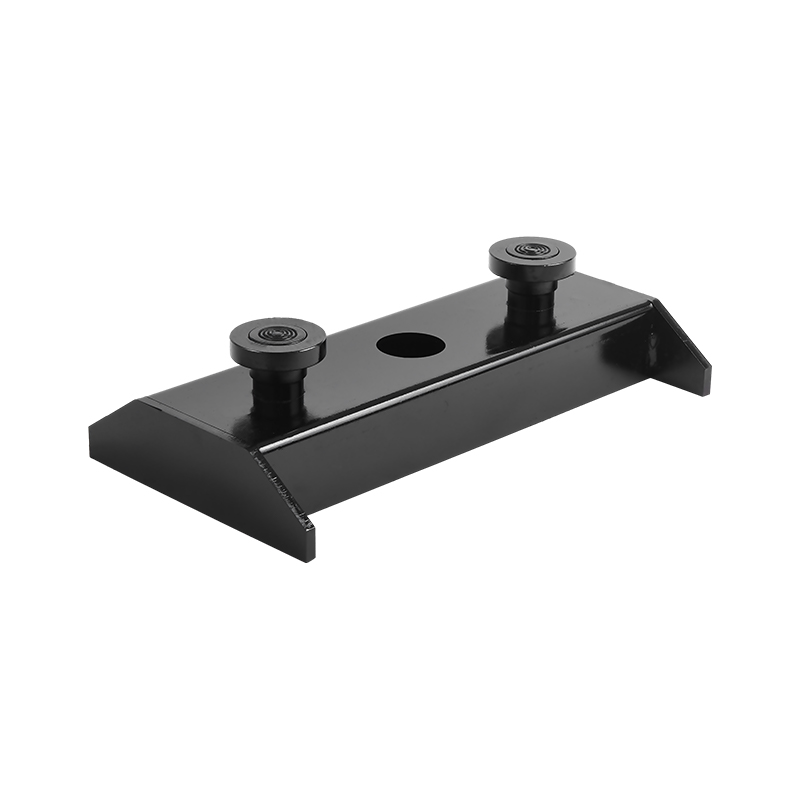 Carbon steel magnetic box Ang carbon steel magnetic box ay ginawa mula sa carbon metallic at magnetic. Karaniwang ginagamit sa mga industriya na binubuo ng produksyon, transportasyon, at konstruksyon... Tingnan ang Produkto →
Precast at Site-Cast Edges: Ang Parehong Strip, Magkaibang Priyoridad
Sa precast, ang chamfer ay ininhinyero. Ang strip ay pinili nang isang beses, naka-mount sa isang bakal na papag, at paulit-ulit na daan-daang beses, na nagtutulak sa priyoridad patungo sa repeatability, magnetic fixing at mababang changeover time. Sa site-cast work, ang form ay madalas na ginagamit nang isa o dalawang beses, kaya ang mga naka-nailed o stapled na piraso sa plywood ay nangingibabaw at ang chamfer ay mas malamang na tinukoy lamang sa mga nakalantad na gilid. Ang nag-iisang pagkakaiba ay nagpapaliwanag kung bakit ang parehong 20 mm na profile ay gumaganap nang perpekto sa isang halaman at gumagawa ng isang gulanit na linya sa isang site kung saan ang gilid ng plywood ay nasira na.
Ang mga precast na halaman ay may posibilidad ding mag-standardize, at ang pag-standardize ay nag-aalis ng buong kategorya ng reklamo. Ang isang sukat ng chamfer sa bawat amag, mga magnet sa mga nakapirming posisyon at isang itinalagang storage rack ay nangangahulugan ng kapalit na mid-shift ay isang dalawang minutong trabaho sa halip na isang paghahanap sa bakuran para sa isang katugmang profile.
Ang gawain sa site ay may sariling mga patakaran. Ang staple spacing na 150 hanggang 200 mm, strips set flush na may form face at isang tuwid na plywood na gilid ay ang tatlong item na magpapasya sa tapos na linya. Kung saan ang isang radius ay tinukoy sa isang hagdanan o haligi, pinapalitan ng nababaluktot na goma o machined radius profile ang matibay na tatsulok na strip, at kailangan itong ayusin nang mas madalas dahil walang patag na likod upang maupo sa harap ng form.
Mga Madalas Itanong Tungkol sa Chamfer Strips para sa Concrete
Anong laki ng chamfer strip ang dapat kong gamitin sa isang 150 mm precast wall panel?
Gumamit ng 20 mm x 20 mm maliban kung sinabi ng magkasanib na detalye. Bumaba sa 15 mm kapag ang upuan ng sealant ay mas makitid sa 20 mm o kailangan ng mas magaan na linya ng anino, at panatilihin ang isang sukat sa bawat nakikitang mukha sa proyekto.
Ang mga magnet ba ay sapat na malakas upang hawakan ang isang chamfer strip sa panahon ng vibration?
Oo, sa mukha ng bakal na amag. Pinipindot ng sariwang kongkreto ang strip sa mukha, kaya ang magnet ay kailangan lamang huminto sa pag-slide at paglutang. Ang pag-aayos sa 300 hanggang 400 mm na mga sentro ay nababagay sa karamihan ng mga profile, at ang 250 mm ay mas ligtas sa mahabang pagtakbo at makapal na pagbuhos.
Ilang buhos ang maaaring mabuhay ng PVC chamfer strip?
Ang mga halaman ay karaniwang nag-uulat ng 30 hanggang 60 na pagbuhos mula sa isang magnetic PVC profile, at higit pa kapag ang isang strip ay nakatuon sa isang papag at nililinis pagkatapos ng bawat pag-ikot. Ang praktikal na pagtatapos ng buhay ay isang bilugan na bevel face o isang ferrous insert na naghihiwalay sa PVC.
Maaari bang gamitin ang magnetic chamfer strip sa timber formwork?
Hindi. Ang mga magnet ay nangangailangan ng bakal o steel-faced na hulma. Sa mga pormang plywood at troso, i-staple ang strip sa 150 hanggang 200 mm na mga sentro, o gumamit ng contact adhesive para sa one-off na pagbubuhos kung saan walang pinapayagang mga fastener.
Pinapahina ba ng chamfer strip ang kongkretong gilid?
Hindi sa anumang makabuluhang paraan. Ang isang 20 mm chamfer ay nag-aalis ng humigit-kumulang 200 square millimeters ng seksyon bawat metro ng gilid, humigit-kumulang 0.1 porsyento ng isang 150 mm makapal na panel, at karaniwan itong pinapabuti ang tibay dahil ang manipis na arris na mga chips ay nawala.
Ang 45 degrees ba ay mas mahusay kaysa sa isang radius?
Apatnapu't limang digri ang pamantayan at nagbibigay ng pantay na linya ng anino. Ang isang 20 hanggang 25 mm na radius ay mas mahusay na lumalaban sa chipping dahil walang manipis na seksyon sa sulok, ngunit ang mga joints sa pagitan ng mga profile ng radius ay mas mahirap panatilihing hindi nakikita, kaya naman ang mga gilid ng radius ay karaniwang nakalaan para sa mga hagdan, column at bullnose elements.
Bakit may palikpik sa aking chamfer line?
Halos palaging isang puwang sa isang butt joint sa pagitan ng dalawang strips. Gupitin ang mga dulo ng parisukat, i-butt ang mga ito nang mahigpit at i-tape ang anumang magkasanib na mas lapad kaysa sa 0.5 mm. Ang isang palikpik na higit sa 1 mm ay kailangang dugtungan sa bawat panel, at ang paggiling na iyon ay kung saan nawawala ang pera.
Anong temperatura ng paggamot ang masyadong mainit para sa magnetic chamfer?
Depende ito sa magnet grade. Ang mga karaniwang neodymium na grado ay may pinakamataas na temperatura sa pagtatrabaho malapit sa 80 degrees Celsius, kaya ang isang steam cycle sa 60 hanggang 70 degrees Celsius ay magagawa ngunit nag-iiwan ng maliit na margin. Mas ligtas ang mga higher-coercivity grade o ferrite assemblies para sa mga magnet na nananatili sa molde, at ang mga PVC profile ay lumalambot din nang higit sa 70 degrees Celsius.
Kailangan ba ng chamfer strips ng release agent?
Oo, isang manipis na pelikula sa tapyas na mukha at ang mukha ng amag sa tabi nito, pinunasan upang alisin ang labis. Ang isang mabigat na amerikana ay kumukuha sa ilalim ng tapyas at nag-iiwan ng isang linya ng mga bugholes, habang walang amerikana ang nanganganib na mapunit ng strip ang arris o manatiling naka-embed sa panel.
Ang chamfer strip ay isang murang bahagi na may hindi katimbang na epekto sa hitsura at muling paggawa. Piliin ang laki laban sa kapal ng elemento at sa magkasanib na disenyo, ayusin ito nang madalas upang hindi ito makagalaw, panatilihing masikip ang mga kasukasuan, at palaging itakda ang profile na ang bevel ay nakaharap sa kongkreto. Gawin ang apat na bagay at ang arris ang bahala sa sarili.
- 20 mm x 20 mm para sa karamihan ng mga panel, 15 mm para sa manipis na mga seksyon, 25 mm para sa mabibigat na elemento.
- Ang mga magnet sa 300 hanggang 400 mm ay nakasentro sa mga bakal na palyete, mga staple sa 150 hanggang 200 mm sa playwud.
- Mga magkasanib na puwang sa ilalim ng 0.5 mm, o ang palikpik ay naroroon sa bawat panel.
- Itugma ang magnet grade sa cure temperature, hindi sa catalog price.
Gumagawa ang Wewin Magnetics ng mga magnetically fixed chamfer profile, shuttering magnet at magnetic clamping component para sa precast production lines, kabilang ang mga custom na profile na ginawa sa drawing gamit ang magnet grade na pinili para sa plant curing cycle. Sinasagot ang mga katanungan sa loob ng 24 na oras na may panukalang sumasaklaw sa laki, anggulo, ferrous insert at paghahatid.